 8868游戏官网
 您现在的位置:
数控钢筋笼滚焊机厂商
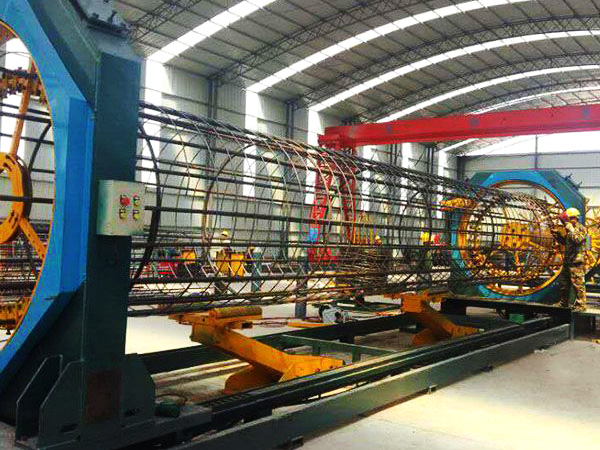
数控钢筋笼滚焊机保养分班、周、月三级:每班清焊渣查油位,每周润滑紧固,每月查送丝电气,易损件到期就换,别等停机再处理。
保养到位,数控钢筋笼滚焊机的四项核心优势才稳得住
滚焊机的加工优势建立在精度上,精度靠日常维护撑着。下面四点既是设备的核心卖点,也是保养要盯住的重点。
- 加工速度快,工序一次到位:备料、滚焊、加强筋安装、探测管安装、导向垫块安装都在机上完成。以直径1.2米、长12米的笼体为例,成型加焊接约2-3小时一节,同样的活人工绑扎要6-8人干一天。链条和送丝轮一缺油磨损,速度马上掉下来,每班清焊渣、给链轮打油就是在保住这个速度。
- 加工质量稳定可靠:数控机械化作业下,主筋、缠绕筋间距均匀,钢筋笼直径一致,产品稳定达到规范要求。螺距忽大忽小多半不是程序问题,而是送丝轮磨损或压紧力变了,每周查一次送丝机构,间距精度才有底。
- 箍筋拉紧不需搭接,省材料降成本:手工绑扎要留搭接段,滚焊机连续缠绕省掉这部分损耗,按常见笼径测算,箍筋用量可省3%-8%。张紧机构一松就会重新出现松圈,每月校一次张紧力,省料才落得实。
- 主筋圆周分布均匀,搭接吊装省时间:两节笼对接时主筋一一对应,不用逐根调整找正,吊装环节直接省时间。旋转盘轴承状态和固定盘螺栓按周期紧固,分布精度才不跑偏。
数控钢筋笼滚焊机保养周期清单:班、周、月各查什么
- 每班(开机前后):清理滚盘和焊接区焊渣,看液压油位与油温(超过60℃先停机降温),试急停按钮,检查焊炬导电嘴孔径,磨损超标当场换。
- 每周:给链条、链轮、齿条涂锂基脂,查减速机油位,紧固固定盘、移动盘和旋转支撑螺栓,清理电柜风扇滤网。
- 每月:查送丝轮、压紧轮磨损量,抽一段笼体实测螺距,与设定值偏差超过5毫米就要处理;再试一遍限位和接近开关的灵敏度。
- 按小时数:液压油滤芯每500-1000小时检查替换,链条伸长超过2%换新;液压油、齿轮油按手册节点换(常见为初次600小时左右,之后每2000-3000小时);新机运行满200小时做一次整机紧固和油液检查。
三种保养方案对比:自主保养、厂家上门、坏了再修
| 保养方式 | 适用场景 | 优点 | 缺点与风险 |
|---|---|---|---|
| 机手自主保养(按班、周、月清单) | 所有工地的基础动作 | 成本只有油脂和人工,问题早发现,小毛病不过夜 | 液压、电气等深度项目做不了,依赖机手经验 |
| 厂家定期上门保养(每半年或一年一次) | 高铁、高速、管廊等连续施工的大体量项目 | 传动、液压、焊接、电气一次查透,精度重新校准 | 要提前约排期,产生上门费用 |
| 故障后维修(坏了再修) | 短期租赁、工期收尾阶段 | 平时不投入 | 停机损失大,小病拖成大修,配件调货常等3-7天 |
多数用户的组合是日常自主保养加每年一次厂家上门,费用可控,停机也少。纯等坏了再修,一次大修的停机损失往往超过全年保养投入。
不同工程场景,保养安排这样定
- 单班组、工程量中等的市政或桥梁预制场:机手执行三级清单,入冬前和雨季后各做一次整机检查,油液按小时数先到先换。
- 两班倒连续施工的高速、铁路标段:保养项目不变、周期减半,每季度约厂家做一次点检,易损件按两倍用量备货。
- 偏远工地、配件不便:随机常备易损件包,导电嘴、送丝轮、压紧轮、链条、接近开关、液压密封圈,省去动辄几天的等件时间。
- 正在选型的采购人:除了比价格,重点看易损件是否通用、润滑点是否集中、电柜开门除尘是否方便,这些细节决定第二、三年的保养工时。
滚焊机保养的三个常见问题
钢筋笼滚焊机保养是不是越勤越好?
不是,过度保养同样花钱花时间。按班、周、月三级清单执行就够,重点盯三样:焊渣清理、链条润滑、送丝轮磨损。油液类按小时数走,不必提前换;螺栓反复紧固反而可能滑丝。清单之外的深度项目,交给年度上门保养处理。
绕出来的螺距忽大忽小,是设备坏了吗?
多数不是大问题。先查三处:送丝轮齿面磨损、压紧轮压力变化、张紧机构松动,多数情况换件或调压就能恢复。排查后仍不均匀,再看旋转驱动间隙和程序参数,这时联系厂家技术员远程指导,一般不用等配件上门。
工地停工几个月,设备怎么存放?
做四件事:放净焊机和水路存水,防止冻裂;液压杆和导轨涂油防锈;电柜断电并放干燥剂;每月通电一次、盘车一圈,让密封件不干硬。来年开工先空载运转半小时,听声音、看油压,确认正常再上料,开工就顺。
2026年数控钢筋笼滚焊机怎么保养才耐用?厂家保养周期与易损件清单
| 上一条:2026年数控钢筋弯曲中心怎么选才不踩坑?直供厂家给出5条建议 | 下一条:2026年数控钢筋弯曲中心一次能同时弯几根钢筋?直供厂家用参数对比讲清楚 |




 电话
 产品展示
 案例业绩
 联系我们